نافذة السعة في اللحام بالموجات فوق الصوتية لوصلات نحاس-ألومنيوم 70 مم²
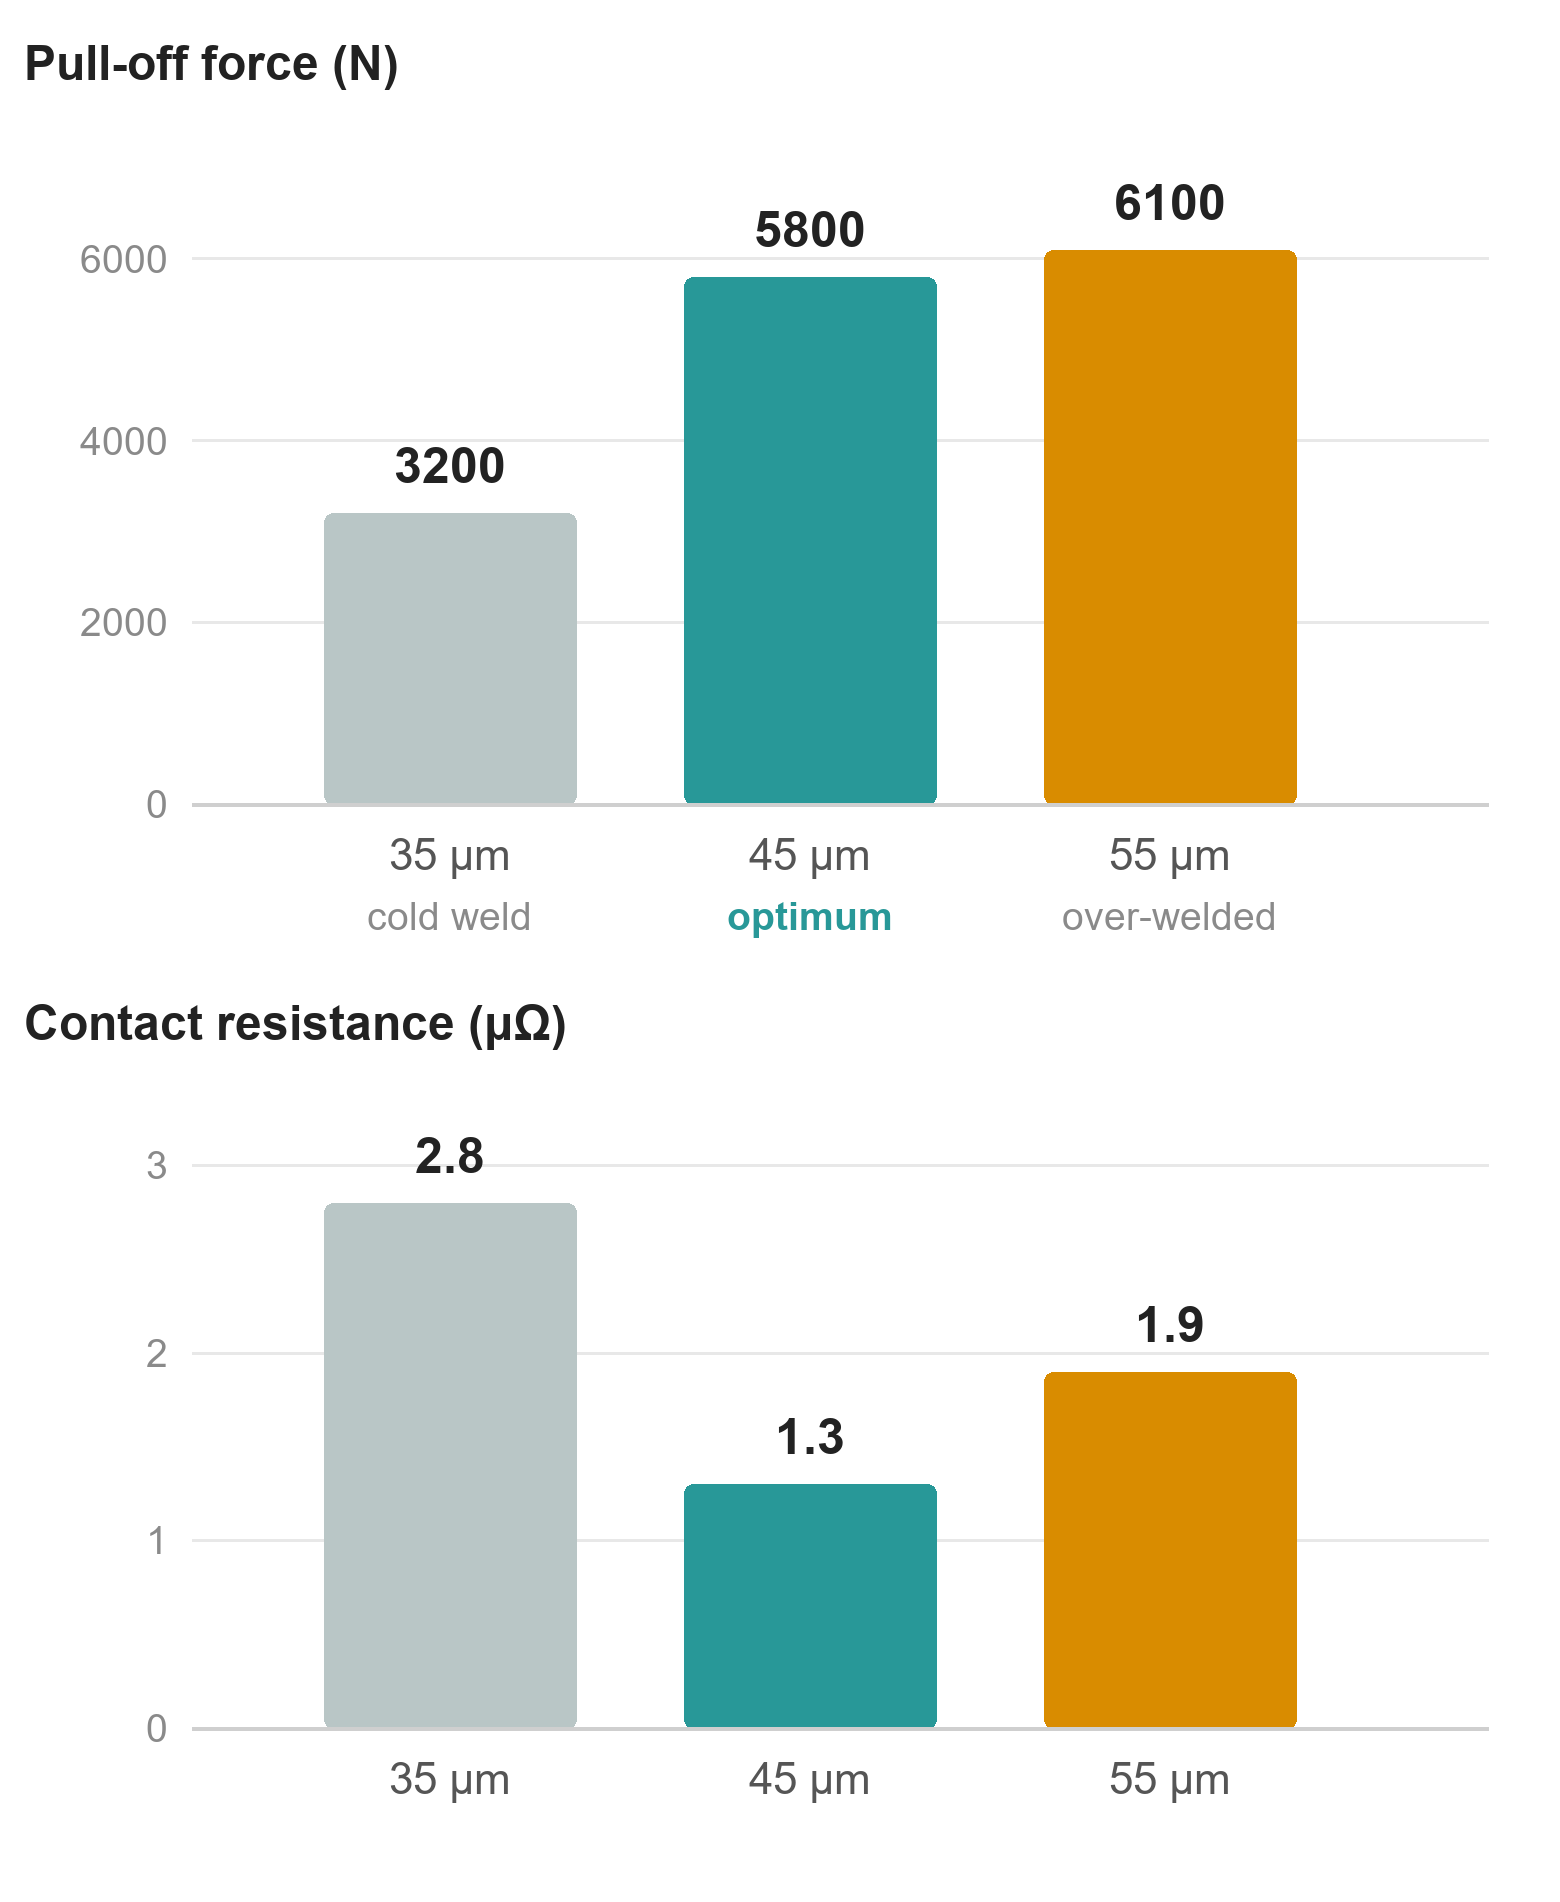
في وصلة نحاس-ألومنيوم بمقطع 70 مم²، معامل واحد يحدّد صلابة الوصلة: السعة. أثناء التشغيل لأحد العملاء ثبّتنا الضغط والتردد، وغيّرنا السعة فقط، وقسنا قوة السحب ومقاومة التلامس معًا. النافذة ضيقة، وأقوى إعداد ظاهريًا ليس الأفضل.
البيانات المقاسة
| السعة | قوة السحب | مقابل 45 ميكرومتر | مقاومة التلامس | مقابل 45 ميكرومتر | التقييم |
|---|---|---|---|---|---|
| 35 ميكرومتر | 3200 N | −45% | 2.8 μΩ | +115% | لحام بارد (غير منصهر) |
| 45 ميكرومتر | 5800 N | — | 1.3 μΩ | — | النافذة المثلى |
| 55 ميكرومتر | 6100 N | +5% | 1.9 μΩ | +46% | لحام زائد |
ظروف الاختبار
- الوصلة: نحاس-ألومنيوم 70 مم²، بأدوات الإنتاج
- المتغير: السعة فقط — 35 و45 و55 ميكرومتر
- الثوابت: ضغط التثبيت، تردد الموجات، السونوترود، دفعة المادة
- القياس: قوة السحب (شدّ) ومقاومة التلامس للوصلة
- تحقّق متقاطع: تكرر النمط نفسه في ضفائر 120 مم²
لماذا يقع الأمثل في الوسط
عند 35 ميكرومتر لا تكفي الإزاحة النسبية عند الواجهة: طبقة الأكسيد تُكسر جزئيًا وتبقى مساحة التلاحم صغيرة. القوة منخفضة والمقاومة مرتفعة — لحام بارد، وإن أظهرت الماكينة إتمام الدورة.
عند 55 ميكرومتر تكون الوصلة مكتملة التماسك. السعة الإضافية تعطي 5% قوة فقط، بينما ترتفع المقاومة 46%. تفسيرنا: الواجهة مُعالَجة بإفراط، فالشعيرات تترقّق وتتصلّب بالتشكيل، ومساحة التلامس تُفقد بدل أن تُكسَب، والطاقة الإضافية لا تشتري شيئًا.
45 ميكرومتر هي النقطة التي يبقى فيها المنحنيان في الجانب الجيد. نافذة العملية ليست رقمًا واحدًا أمثل، بل المدى الذي يتحقق فيه معياران معًا.
لماذا نحتاج الرقمين معًا
- القوة وحدها تتشبّع. 6100 نيوتن تبدو أقوى وصلة في الجدول، وهي أيضًا الوصلة الوحيدة الزائدة.
- المقاومة وحدها لا تُخبرك هل تتحمّل الوصلة الاهتزاز والدورات الحرارية.
- استخدمهما كقيد واحد: أدنى قوة سحب وأقصى مقاومة تلامس. وبهذا نبني تصميم التجارب (DOE) أيضًا.
إلى أين تنتقل النافذة
- مقاطع أكبر: يتكرر النمط عند 120 مم²، ويبقى الأمثل في المنطقة نفسها.
- مقاطع أصغر: لا ينطبق تحت 35 مم²؛ فالمقطع الرقيق يبدّد الحرارة أسرع ويحتاج سعة أعلى.
- المادة والطلاء: دفعة سلك جديدة أو سماكة طلاء مختلفة أو سونوترود جديد تُزحزح النافذة. أعد تحديدها بدل إعادة استخدام الرقم.
- الماكينة والأدوات: تآكل السونوترود يغيّر السعة الفعلية عند القطعة حتى لو لم يتغيّر ضبط المولّد.
كيف تستخدمها في الإنتاج
- ابدأ بـ 45 ميكرومتر لمقطع 70 مم² نحاس-ألومنيوم.
- حدّد الحدود بـ 35 و55 ميكرومتر على مادتك للتأكد أنك على الهضبة لا على الحافة.
- لا تقبل الإعداد إلا إذا حقق هدف القوة وهدف المقاومة معًا.
- أعد التحديد عند تغيّر دفعة السلك أو الطلاء أو السونوترود أو البوستر.
النطاق والحدود
هذه سلسلة تشغيل واحدة — ثلاث نقاط عمل، دفعة واحدة، ماكينة واحدة — وليست مصفوفة DOE كاملة. تُظهر أين تقع النافذة وكيف تتصرف، وليست مواصفة مضمونة. تحقّق بتصميم تجاربك وCp/Cpk قبل تثبيت معاملات الإنتاج.
الاستشهاد بهذه الصفحة
تنزيل البيانات الأصلية:
CSV (3 صفوف، 4 أعمدة) ·
الرسم بصيغة PNG ·
الرسم بصيغة SVG
التسميات في الملفات بالإنجليزية؛ الأرقام لا تتعلق باللغة.