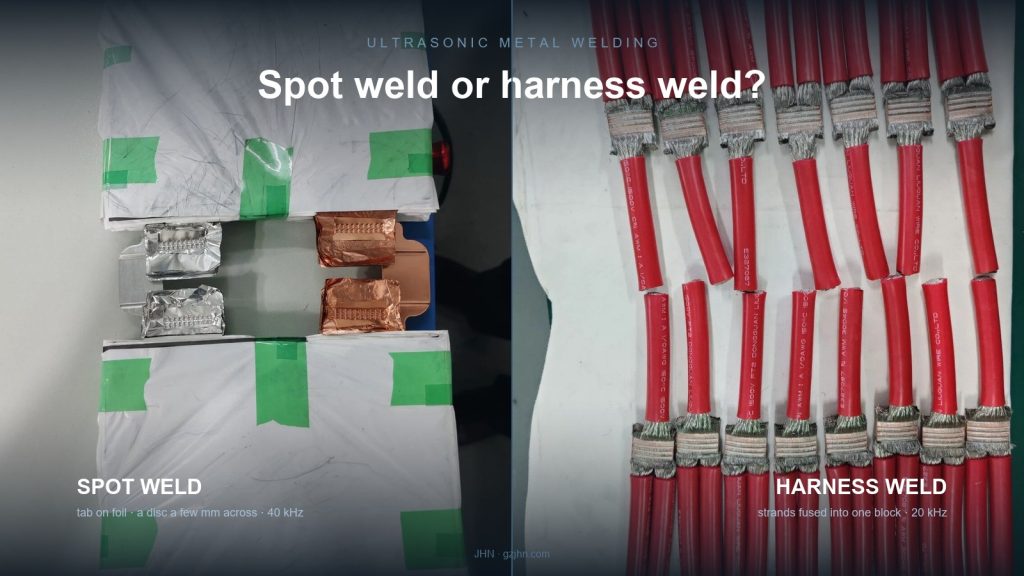
لسان بطارية ووصلة حزمة أسلاك بمقاس 50 مم² كلاهما يُسمّى «اللحام بالموجات فوق الصوتية للمعادن». لكنهما ليسا العمل نفسه، والماكينات لا تُستبدل إحداها بالأخرى.
يأتينا السؤال نفسه نحو مرتين شهريًا: شخص لديه ماكينة لحام حزم أسلاك ويريد أن يلحم بها ألسنة البطاريات، أو العكس. في الغالب تُشغَّل الماكينة بنجاح. المشكلة تبدأ من اللحام الذي يخرج منها.
يختلف العمليتان في ثلاثة أمور: ما الذي يضغط عليه السونوترود، وكم طاقة يجب أن تصل إلى تلك المساحة، وكيف يبدو اللحام الجيد بعد ذلك. إذا اتضحت هذه الثلاثة، لم يعد الاختيار مسألة تفضيل.
الفرق في شكل الوصلة، لا في حجم الماكينة
اللحام النقطي يصل سطحين موضوعين فوق بعضهما. ينزل السونوترود على نقطة واحدة، وتتركّز الطاقة هناك، ويتكوّن الاتحاد في قرص لا يتجاوز قطره بضعة مليمترات. الحالة النموذجية شريط نيكل على رقائق نحاس، أو لسان طرف مطوي على نهاية سلك.
لحام الحزمة يصل الوجه الطرفي لحزمة أسلاك. تُجمع الأسلاك، ويضغط السونوترود الوجه كله على السندان، وبعد اللحام يصبح مقطع الحزمة كتلة معدنية واحدة. لا وجود لأي «نقطة» هنا؛ الوجه كله يصير قطعة واحدة.
هذا الفرق يحكم كل ما يليه:
| اللحام النقطي | لحام الحزمة / الطرف | |
|---|---|---|
| مساحة التلامس | نقطة، بضعة مليمترات | الوجه الطرفي كامل للحزمة |
| ما يُرى بعد اللحام | أثر دائري سطحي | أسلاك منصهرة في كتلة واحدة، غالبًا مسطّحة بوضوح |
| الطبقات النموذجية | رقاقة رقيقة على رقاقة، لسان على قضيب | عشرات الأسلاك، أو سلك داخل طرف |
| التردد الشائع | غالبًا 40 كيلوهرتز | غالبًا 20 كيلوهرتز |
| فئة الماكينة | 1.5 – 2 كيلوواط | 3 – 12 كيلوواط |
| الفشل عند الاختيار الخاطئ | ثقب وتمزّق الرقاقة | لحام زائف: يتماسك من الخارج، غير متحد من الداخل |
سطران في هذا الجدول يفسّران معظم حالات الخيبة التي نسمعها. اللحام النقطي يستخدم ترددًا أعلى لأن الرقاقة الرقيقة لا تحتمل شوطًا كبيرًا عند 20 كيلوهرتز دون أن تتمزق. ولحام الحزمة يستخدم قدرة أكبر لأن الطاقة يجب أن تنفذ عبر حجم أكبر بكثير من النحاس.
اللحام النقطي: متى يكون الجواب الصحيح
اللحام النقطي صحيح عندما تكون الوصلة تراكبًا بين قطعتين رقيقتين، والمنطقة المتأثرة بالحرارة يجب أن تبقى صغيرة.
الحالات النموذجية:
- ألسنة البطاريات. شريط نيكل على رقائق نحاس، لسان على قضيب ناقل، رزم أقطاب موجبة وسالبة. الرقاقة غالبًا 6–20 ميكرومترًا؛ شوط 40 كيلوهرتز بسعة منخفضة يلحمها دون ثقب.
- ألسنة الأطراف والأطراف الصغيرة. طرف مطوي على نهاية سلك صغير، حيث اللحام نقطة موضعية لا المقطع كله.
- أسلاك الحساسات والسلك الرفيع. كل حالة لا يتحمل فيها المعدن المحيط بالوصلة ضغط المقطع الكامل.
في خطنا هذا هو جيل 40 كيلوهرتز: JHN-4015 بقدرة 1.5 كيلوواط وJHN-4016-A بقدرة 1.6 كيلوواط، إضافة إلى ماكينات ألسنة البطاريات بنصف الموجة والموجة الكاملة (JHN-4008 وJHN-3570) للرزم التي تحتاج قطبية قطب محددة.
الحد هنا هو السماكة، وهو حد صارم. عندما تلحم نحاسًا صلبًا يتجاوز نحو 1 مم، تنفد طاقة ماكينة 1.5 كيلوواط قبل أن ينفد الشوط: تحصل على أثر، لا على لحام.
لحام الحزمة: متى يكون الجواب الصحيح
لحام الحزمة صحيح عندما تكون المهمة تحويل أسلاك كثيرة إلى موصل واحد، بديلًا عن الكبس أو اللحام بالقصدير.
الحالات النموذجية:
- وصلات وسط السلك. سلكان أو أكثر يُوصلان في منتصف مسارهما. البديل جلبة كبس، وثمنها مقاومة ووزن ومسار للتآكل.
- سلك داخل طرف. يُلحم طرف السلك داخل جسم الطرف بدل كبسه. شائع حيث تدمر الاهتزازات أو الدورات الحرارية الكبسَ.
- المقاطع الكبيرة. 20 و50 و70 مم². عند هذا المستوى يبدأ اللحام بالموجات فوق الصوتية بالتغلب على الكبس في المقاومة وقوة الشد معًا.
فئة الماكينة تمتد عبر رتبة كاملة لأن المقطع يمتد كذلك. نطاقنا يبدأ من JHN-2030 بقدرة 3 كيلوواط (0.5–20 مم²) مرورًا بـJHN-2060 بقدرة 6 كيلوواط إلى JHN-2012G بقدرة 12 كيلوواط وJHN-2080 بقدرة 8 كيلوواط. عمل الأطراف في العائلة نفسها: JHN-2056 حتى 50 مم²، وJHN-2080-T وJHN-2012G-A لتغطية لحامات أطراف أثقل.
انتبه إلى ما لا تقوله أرقام القدرة: 12 كيلوواط لا تعني «أفضل» من 3 كيلوواط. لديها محوّل وسونوترود أكبر، وهذا يسمح بإيصال الطاقة إلى مساحة أكبر. ضع سونوترود 12 كيلوواط على سلك 1 مم² وستدمره أسرع مما تفعل ماكينة 3 كيلوواط.
جدول القرار
امشِ على هذه القائمة قبل أن تفتح الكتالوج.
| الوصلة | المادة | المقطع / السماكة | ما تُستخدم | ما يجب الحذر منه |
|---|---|---|---|---|
| لسان على رقاقة | نيكل–نحاس، نحاس–ألمنيوم | رقاقة 6–20 ميكرومترًا | نقطي، 40 كيلوهرتز، 1.5–2 كيلوواط | السعة العالية تثقب الرقاقة |
| لسان على قضيب | نحاس–نحاس، ألمنيوم–ألمنيوم | لسان 0.2–0.5 مم | نقطي، 20–40 كيلوهرتز | استواء السندان؛ التآكل يظهر كأثر هلالي |
| وصلة سلك–سلك | نحاس–نحاس | 0.5–20 مم² | حزمة، 3–6 كيلوواط | تناثر الأسلاك قبل اللحام؛ السلك المتناثر لا يلتحم أبدًا |
| سلك داخل طرف | نحاس–نحاس، نحاس–ألمنيوم | 10–50 مم² | طرف، 6–12 كيلوواط | سماكة جدار الطرف مقابل بصمة السونوترود |
| قضيب / رزمة رقائق | نحاس، ألمنيوم | رزمة من 20 طبقة فأكثر | حزمة أو موجة كاملة | عدد الطبقات يحدد الطاقة، لا تُجرِ استقراءً خطيًا |
| نحاس إلى ألمنيوم | نحاس–ألمنيوم | أي مقطع | أي منهما مع ضبط العملية | نمو المركبات البينية — انظر بيانات السعة أدناه |
السطر الأخير يستحق تحذيرًا منفصلًا. نحاس–ألمنيوم ليس «العمل نفسه بمعدن آخر». النافذة التي تحصل فيها على اتحاد دون نمو مفرط للمركبات البينية ضيقة، ويجب البحث عنها لكل مقطع. نشرنا النافذة المقاسة لوصلات 70 مم² نحاس–ألمنيوم على حدة، لأن جدول تيارات لا يفيد من لديه رزمة مختلفة.
ثلاثة أخطاء نراها بتكرار
1. ماكينة حزم على ألسنة البطاريات. الماكينة تملك الطاقة، فتعمل. الرقاقة تحت السونوترود تُثقب بدل أن تلتحم، والعيوب لا تظهر إلا في الاختبار الكهربائي آخر الخط. الحل ليس ضبطًا، بل فئة ماكينة أخرى.
2. ماكينة نقطية على 50 مم². هذه أسوأ، لأنها تبدو ناجحة. الأسلاك الخارجية تلتحم، والوصلة صلبة عند اللمس، وقد ينجح اختبار الشد. اقطعها وستجد القلب ما زال أسلاكًا متناثرة. قوة الشد كانت تحملها الطبقة الخارجية وحدها.
إذا لم تستطع قطع عينات، فهذا هو نمط الفشل الذي سيصل إلى عميلك.
3. الشراء بالقدرة لا بالسونوترود. هندسة السونوترود والسندان تحدد كيف تصل القوة والطاقة إلى الوصلة. ماكينة 6 كيلوواط ببصمة خاطئة ستكون أضعف من ماكينة 3 كيلوواط ببصمة صحيحة. اسأل عن مساحة وجه السونوترود قبل أن تسأل عن القدرة.
القدرة نطاق، لا رقم
كل لحام معدني بالموجات فوق الصوتية يقع داخل نافذة تحددها ثلاثة إعدادات: السعة والضغط وزمن اللحام. اخرج عنها في أي اتجاه وتتدهور الوصلة: لحام بارد في جهة، ولحام زائد وتشقق في الجهة الأخرى.
لهذا يحصل مصنعان على «الماكينة نفسها» بقدرة 6 كيلوواط على نتائج مختلفة على السلك نفسه. الماكينة واحدة، لكن النافذة التي وقعا فيها مختلفة.
عند تشغيل ماكينة نسجّل: السعة عند وجه السونوترود، وتردد الرنين ومعاوقة الطقم الجديد، ومظهر وجه غير متآكل. هذه الأرقام موجودة في اليوم الأول فقط. بعد ستة أشهر، كل مقارنة بدونها تخمين.
كيف تميّز اللحام الجيد من السيئ
يجب أن تناسب طريقة الفحص العملية، لأن الاثنين يفشلان بشكل مختلف.
بالنظر. اللحام النقطي يترك أثرًا دائريًا سطحيًا يقارب شكل رأس السونوترود، والرقاقة تحته سليمة. إذا رأيت حلقة من الرقاقة المثقوبة حول الأثر، فالسعة كانت عالية جدًا. لحام الحزمة يخرج مسطّحًا بوضوح، أعرض قليلًا في الوسط من الطرفين. إذا ظلت خطوط الأسلاك ظاهرة على السطح، فالحام لم يصل إلى القلب.
بالمقطع العرضي. اقطع عرضيًا، اصقل السطح، وانظر إلى الحد. اللحام الحقيقي لا خط فيه عند التقاء القطعتين؛ الحبيبات متصلة. اللحام الزائف يُظهر حدًا مستقيمًا حادًا يشبه سطحين نظيفين مضغوطين. هذا هو الفحص الوحيد الذي يلتقط فشل 50 مم² المذكور أعلاه؛ اختبار الشد لا يلتقطه.
باختبار الشد. مفيد، لكن اقرأه بوعي. قيمة تتجاوز حمل انكسار السلك نفسه تقول إن الوصلة ليست نقطة الضعف. لا تقول إن القلب ملتحم، لأن الأسلاك الخارجية قد تحمل الحمل وحدها. في مثل هذه الوصلات، الشد قرار نجاح/رسوب مقابل رقم تحدده أنت، وليس إثباتًا لجودة اللحام.
بالمقاومة. الأكثر حساسية بين الأربعة، وهو الذي يلتقط وصلة ملتحمة جزئيًا قبل الشحن. قارن بعينة مرجعية معروفة لا بحد مطلق؛ الرقم المطلق يتحرك مع طلاء الطرف وحالة السلك.
ما الذي ترسله للاختيار
أربعة أشياء، ونجيب دون زيارة:
- مادة كل قطعة في الوصلة وسماكتها، بما يشمل الطلاء.
- المقطع أو تركيب الرزمة — للسلك: عدد الأسلاك وقطر كل سلك، لا مجموع المليمترات المربعة فقط.
- هندسة الوصلة — تراكب نقطي أو وجه طرفي أو جسم طرف. صورة مقطع لوصلة مقبولة أنفع من أي وصف.
- كيف ستفحصها — شد أو مقطع أو مقاومة. هذا يحدد مقدار الهامش الذي تحتاجه في النافذة.
أسئلة متكررة
هل تستطيع ماكينة واحدة أداء الاثنين؟
ليس جيدًا. يمكنك شراء مصدر يغطي نطاقي الطاقة، لكن السونوترود والسندان والتثبيت مرتبطة بالوصلة. الانتقال بين لسان بطارية ووصلة 50 مم² يعني تغيير السونوترود وغالبًا التثبيت أيضًا.
هل 40 كيلوهرتز دائمًا للرقائق الرقيقة؟
في الغالب. التردد الأعلى يعني سعة أقل للطاقة نفسها، وهذا ما تحتاجه الرقاقة الرقيقة. الثمن أن الطقم يتآكل أسرع وأن استبدال السونوترود أغلى.
هل الماكينة الأكبر تلحم أسرع؟
تلحم أكبر، وليس بالضرورة أسرع. زمن الدورة يحدده مدى سرعة إيصال الطاقة دون إتلاف الوصلة، وهذا محدود بالمادة لا بالمحوّل.
الكبس لدينا ينجح في اختبار الشد. لماذا نغيّر؟
اختبار شد الكبس يقيس الكبس. اللحام بالموجات فوق الصوتية يزيل السطح الفاصل تمامًا: لا جلبة، ولا طبقة أكسيد عند الحد، ومقاومة أقل، ولا شق يدخل منه الرطوبة. هل هذا مهم يعتمد على مكان الوصلة.
إذا لم تكن متأكدًا من أي جهة يقع حالك في الجدول، أرسل هذه الأربعة. سنخبرك بأي فئة ماكينة يحتاج — بما يشمل الحالات التي يكون الجواب فيها «لا هذا ولا ذاك، هنا يلزم عملية أخرى».
قراءات ذات صلة: تطبيقات اللحام بالموجات فوق الصوتية: السيارات والمركبات الكهربائية والطب · نافذة السعة لوصلات 70 مم² نحاس–ألمنيوم · كيف تحدد حد قوة الشد لوصلة · 12 فحصًا قبل استلام ماكينة جديدة
الماكينات المذكورة: ماكينات اللحام النقطي والأطراف · ماكينات لحام حزم الأسلاك · ماكينات لحام ألسنة البطاريات